

Il filo per saldatura in lega di alluminio è uno di quei materiali di consumo che sembrano semplici su uno scaffale e diventano molto più interessanti nel momento in cui una saldatura inizia a porosificarsi, a rompersi o ad alimentarsi male. Il filo non è solo metallo d'apporto. Influisce sulla stabilità dell'arco, sulla forma del cordone, sulla resistenza alla corrosione, sulla finitura post-saldatura e sulla tolleranza dell'intero lavoro in officina.
Questa guida illustra le principali qualità di filo, le differenze pratiche tra la saldatura dell'alluminio MIG e TIG e i punti di selezione che contano quando si acquista per la produzione, la riparazione o un nuovo progetto.
Cosa sta effettivamente facendo il filo per saldatura in lega di alluminio
Nella saldatura dell'alluminio, il filo di apporto diventa parte del giunto. La sua chimica deve interagire con la lega di base, l'ambiente di servizio e il processo di saldatura. Un filo che si salda perfettamente su una lamiera 6061 pulita potrebbe non essere la scelta giusta per una fusione, una staffa marina o una parte anodizzata che deve corrispondere al colore dopo la finitura.
Anche il diametro del filo, la pulizia della superficie, l'avvolgimento della bobina e la consistenza da lotto a lotto sono importanti. L'alluminio è sensibile all'ossido e all'umidità, quindi un filo asciutto e pulito con caratteristiche di alimentazione affidabili vale più di una vaga etichetta "premium". Per la saldatura MIG, il filo deve muoversi agevolmente attraverso la guaina e la pistola senza attorcigliarsi. Per la saldatura TIG, le lunghezze diritte devono essere pulite, chiaramente identificate e facili da maneggiare al banco.
I principali gradi che vedrai nel negozio
La maggior parte delle discussioni sui fili per saldatura delle leghe di alluminio si riferiscono a una piccola famiglia di gradi di apporto. Ognuno ha una personalità e la scelta giusta dipende da cosa deve fare la saldatura dopo lo spegnimento dell'arco.
ER4043: Il familiare riempitivo per uso generale
ER4043 è un riempitivo alluminio-silicio con circa il 5% di silicio. Offre buona saldabilità, pozzanghera fluida e ragionevole resistenza alla fessurazione a caldo su molte leghe trattabili termicamente. Viene spesso utilizzato per fusioni, fabbricazione generale e lavori di riparazione. Il compromesso è una resistenza inferiore rispetto ai riempitivi in magnesio 5xxx e una saldatura che può scurirsi o rispondere in modo diverso quando anodizzata.
ER5356: Forza e resistenza alla corrosione
ER5356 è un riempitivo di alluminio-magnesio con circa il 5% di magnesio. È una scelta comune quando sono necessarie maggiore resistenza, buona resistenza alla corrosione e migliore risposta all'anodizzazione. Funziona bene sui metalli di base 5xxx e 6xxx ed è ampiamente utilizzato nei lavori navali, di trasporto e strutturali. Può essere meno tollerante dell'ER4043 su alcune fusioni, quindi l'identificazione del metallo di base è ancora importante.
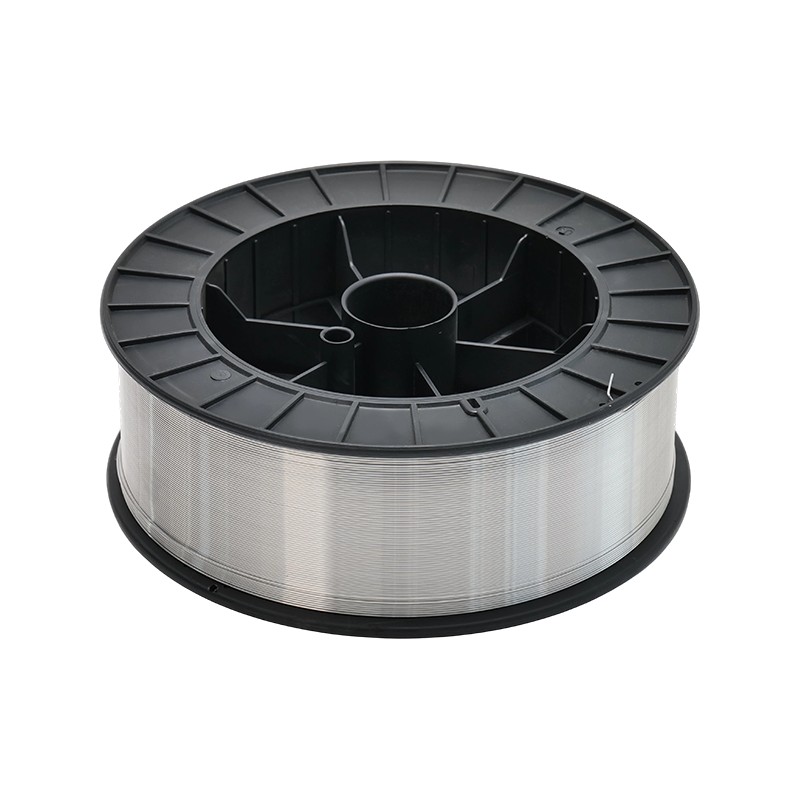
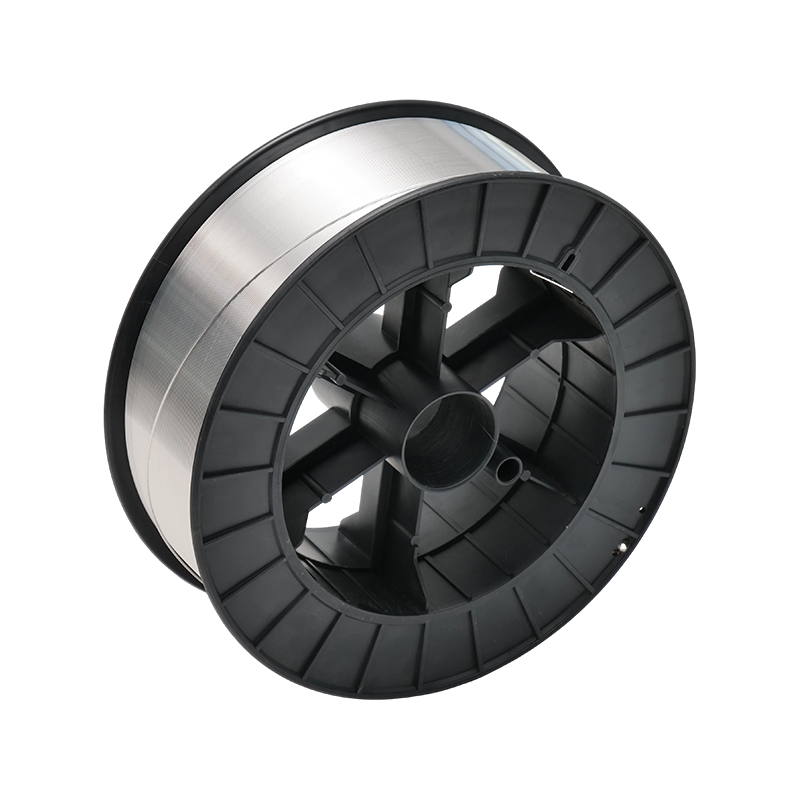
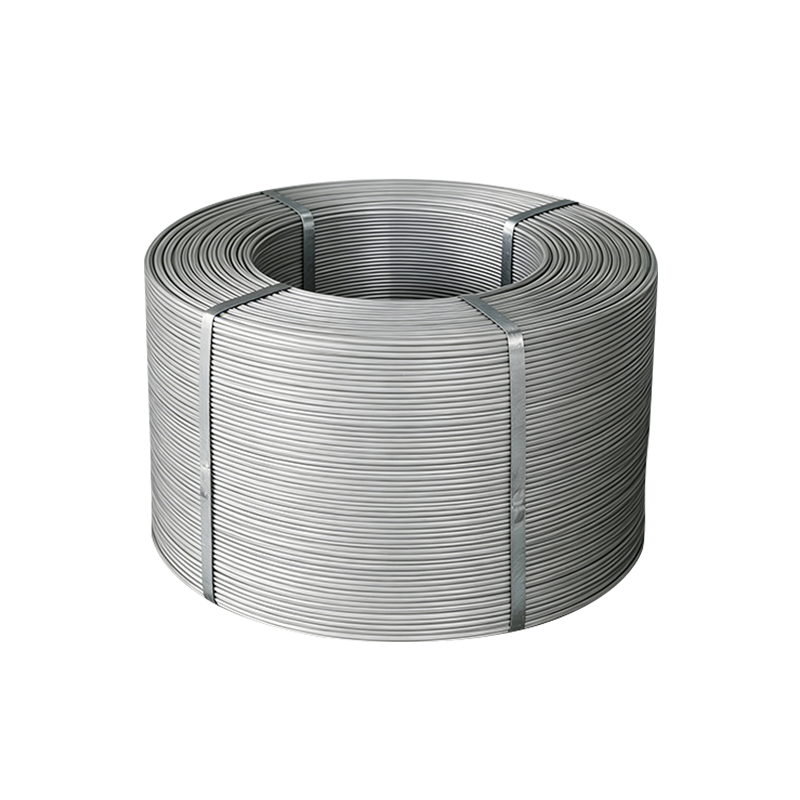 Filo in lega di alluminio ad alta resistenza AlMg6 Filo di alluminio ad alto contenuto di magnesio per lavori strutturali, marini e di trasporto, con buona resistenza alla corrosione da esfoliazione e saldabilità. Visualizza il prodotto →
ER5183: Per lavori marini impegnativi e pesanti
ER5183 è un altro riempitivo a base di magnesio, generalmente scelto quando sono importanti resistenza e tenacità superiori. È spesso associato alla fabbricazione nautica e alle strutture in alluminio per carichi pesanti. Non è un sostituto universale dell'ER5356, ma può rappresentare un notevole passo avanti quando si prevede che il giunto sopporti un carico in un ambiente corrosivo.
ER4047: Alto contenuto di silicio per lavori specifici
ER4047 contiene circa il 12% di silicio. Il suo intervallo di fusione inferiore e l'elevata fluidità lo rendono utile per materiali sottili, lavori di brasatura e alcune situazioni di riparazione in cui è utile una pozzanghera più tollerante. È più un riempitivo specialistico che una scelta predefinita per la saldatura strutturale generale.
| Grado | Famiglia delle leghe principali | Forza tipica | Resistenza alla corrosione | Vestibilità comune |
|---|---|---|---|---|
| ER4043 | Al-5Si | Moderato | Bene | Fabbricazione generale, fusioni, riparazione |
| ER5356 | Al-5Mg | Più in alto | Molto buono | Lavori marini, strutturali, anodizzati |
| ER5183 | Al-Mg-Mn | Alto | Molto buono | Giunti pesanti e marini |
| ER4047 | Al-12Si | Moderato | Bene | Lamiera sottile, brasatura, riparazione specialistica |
Come abbinare il filo al lavoro
Inizia con il metallo di base, non con il catalogo dei cavi. Conferma se la parte è 6061, 5052, 5083, 3003, una lega di fusione o qualcosa di sconosciuto. Quindi chiediti a cosa deve resistere la saldatura: carico, vibrazioni, nebbia salina, prodotti chimici per la pulizia, anodizzazione o ispezione estetica.
Anche la posizione del processo è importante. Un filo che corre bene in piano può comportarsi diversamente sopra o in posizione verticale. Per il lavoro di produzione, consistenza e alimentabilità possono avere la stessa importanza della chimica nominale. Vale anche la pena controllare la tolleranza del diametro, le condizioni della bobina e se il filo è fornito nella confezione che i tuoi alimentatori gestiscono bene.
Quando confronti le opzioni, il nostro materiali di saldatura in alluminio e leghe di alluminio La gamma è organizzata attorno a queste differenze pratiche piuttosto che a una singola affermazione “one wire fits all”.
MIG e TIG: due abitudini diverse
La saldatura MIG dell'alluminio è veloce e produttiva, ma richiede una preparazione pulita e un'alimentazione del filo costante. Il filo di alluminio è più morbido del filo di acciaio, quindi le condizioni del rivestimento, la tensione del rullo motore e l'angolo della pistola sono importanti. Un angolo di spinta aiuta a mantenere l'arco davanti alla pozzanghera, mentre una velocità di spostamento costante riduce la possibilità di un giro freddo o di una deposizione irregolare. La schermatura con argon è comune, mentre le miscele argon-elio possono essere utilizzate dove è necessario un maggiore apporto di calore.
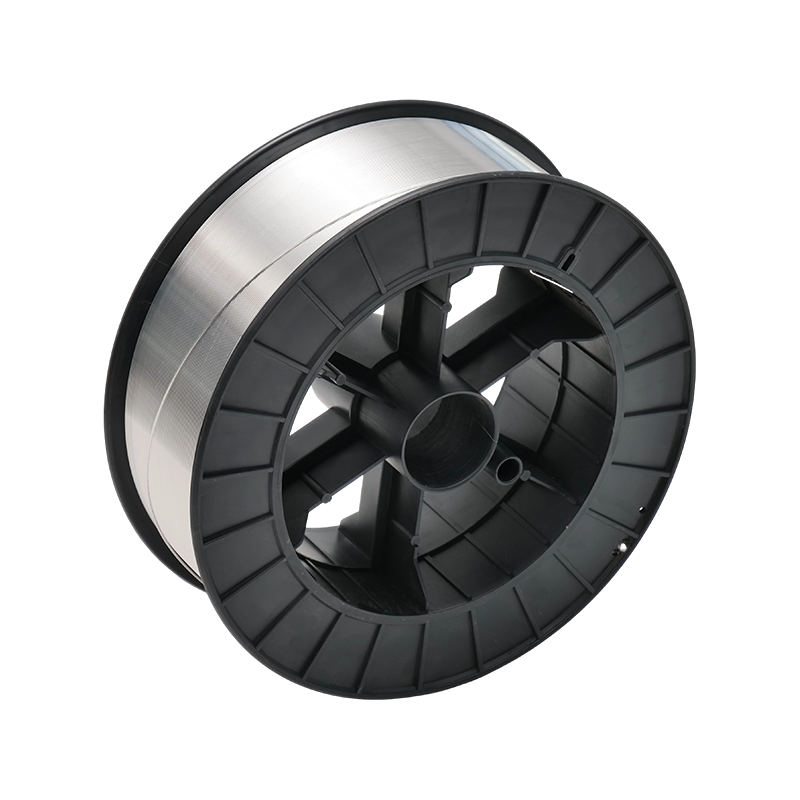 Filo MIG per la saldatura ad arco dell'alluminio Un filo MIG personalizzato per la saldatura ad arco di argon con elettrodo di fusione, adatto alla fabbricazione di alluminio in cui è necessaria una preparazione pulita e un'alimentazione costante della materia. Visualizza il prodotto →
La saldatura TIG dell'alluminio è più lenta e manuale, ma offre all'operatore un controllo preciso sul calore e sulla forma del cordone. Il TIG AC è ampiamente utilizzato perché la corrente alternata aiuta a rompere lo strato di ossido pur fornendo un'azione pulente. La selezione del riempitivo segue ancora la stessa logica: abbinare il metallo di base e le esigenze del servizio, quindi adattare la tecnica allo spessore e al design del giunto.
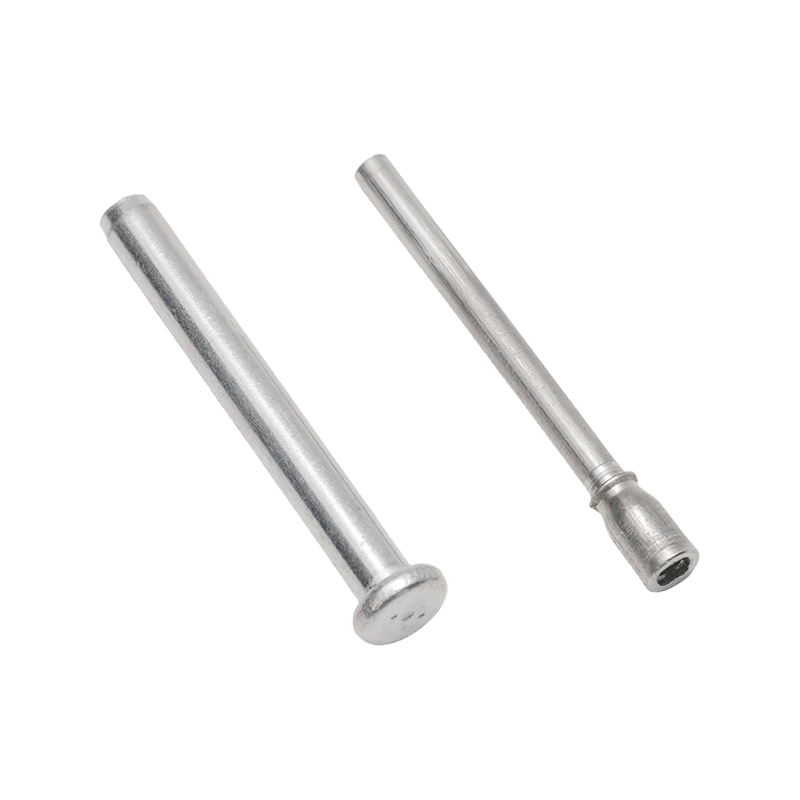
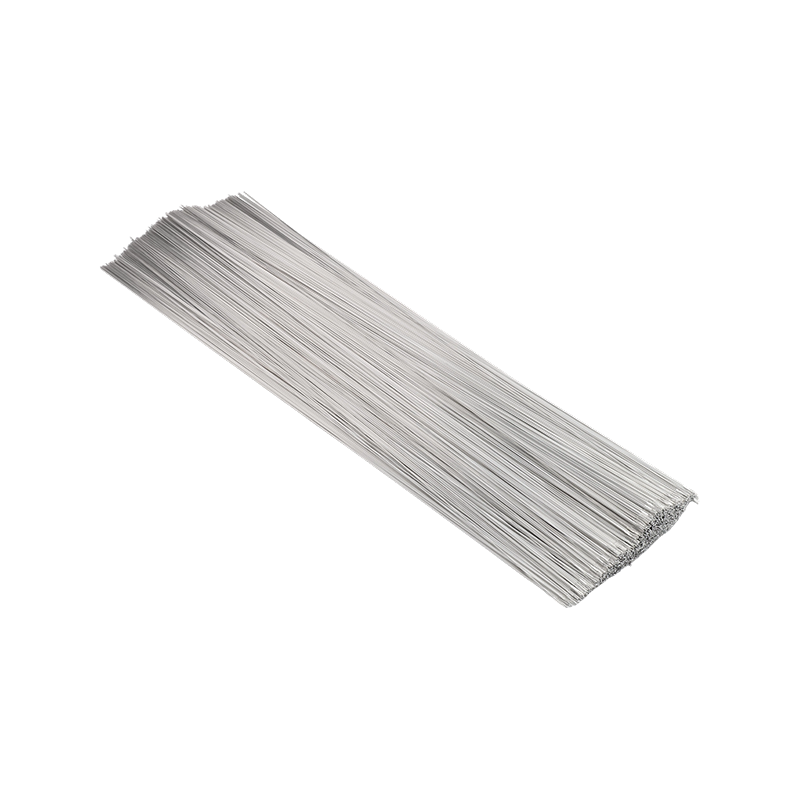
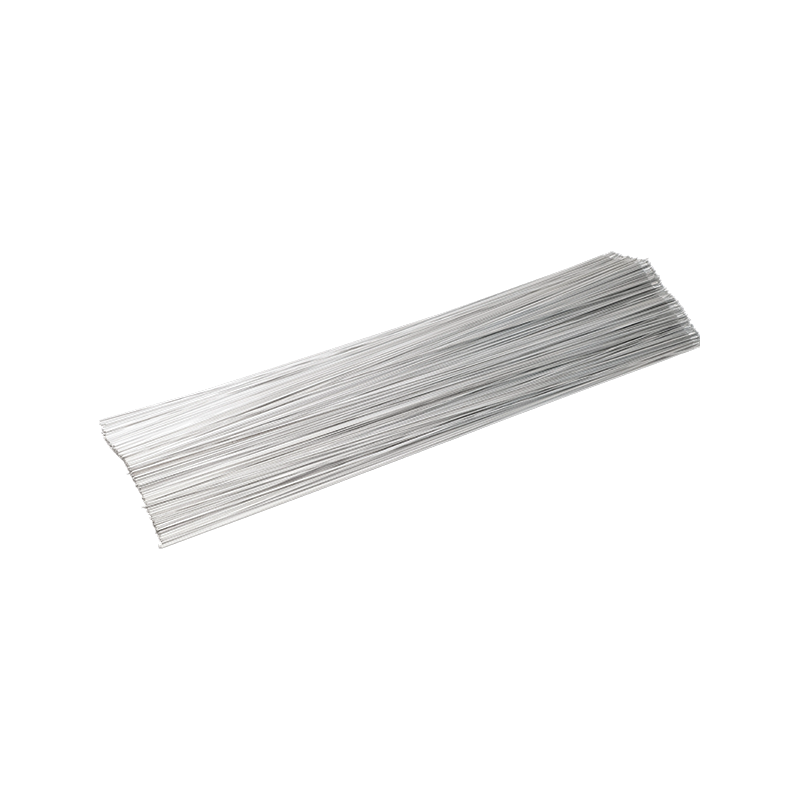 Filo TIG per saldatura ad arco con elettrodo non fondente Un filo TIG personalizzato per la saldatura ad arco di argon con elettrodo non fondente, destinato alla lavorazione dell'alluminio dove il controllo del calore e la pulizia pre-saldatura sono importanti. Visualizza il prodotto →
In entrambi i processi la pulizia non è un dettaglio da poco. Olio, umidità, fluido da taglio e ossido pesante possono trasformare un buon filo in una saldatura scadente. Le spazzole in acciaio inossidabile dovrebbero essere utilizzate solo per l'alluminio e la pulizia pre-saldatura dovrebbe essere sufficientemente uniforme da impedire all'operatore di indovinare da una parte all'altra.
Dove entra in funzione il filo per saldatura in alluminio
Troverai filo per saldatura in lega di alluminio nelle carrozzerie di camion, rimorchi, scafi e accessori di barche, recipienti a pressione, scambiatori di calore, componenti ferroviari, strutture architettoniche, officine di riparazione e fabbricazione generale di metalli. Ciascuna impostazione attribuisce un peso diverso alla robustezza, alla resistenza alla corrosione, all'aspetto o alla produttività.
Un costruttore marino può preoccuparsi maggiormente della corrosione e della tenacità. Un'officina di riparazione può apprezzare una pozzanghera indulgente e una facile disponibilità. Una linea di produzione può preoccuparsi della consistenza del mangime, del cambio delle bobine e della tracciabilità dei lotti. Ecco perché lo stesso grado di riempitivo può essere eccellente in un contesto e semplicemente accettabile in un altro.
Controlli di qualità che risparmiano rilavorazioni
La qualità del filo si manifesta in piccoli modi prima che si manifesti in una saldatura fallita. Cerca diametro uniforme, superficie pulita, avvolgimento stretto della bobina, marcatura chiara del grado e imballaggio che mantenga lontana l'umidità. L'ispezione in entrata dovrebbe includere le nozioni di base: condizioni della bobina, superficie del filo e identificazione rispetto all'ordine di acquisto.
Presso Jiangsu Hetuo Aluminium Wire, produciamo materiali per saldatura in alluminio e leghe di alluminio a Lianyungang, in Cina, con sistemi di qualità che includono ISO 9001 e IATF 16949. Questo background supporta la controllo di qualità dietro il nostro filo di saldatura , dal controllo del materiale in entrata all'imballaggio finale. Per gli acquirenti, il vantaggio pratico è rappresentato da meno sorprese quando un nuovo lotto raggiunge la cella di saldatura.
Una semplice lista di controllo per la selezione
- Identificare la lega di base e il suo stato prima di scegliere la chimica del riempitivo.
- Decidi se la priorità è la robustezza, la resistenza alla corrosione, la risposta all'anodizzazione o la saldabilità.
- Abbinare il materiale d'apporto al processo: filo in bobina per MIG, verghe per TIG dove richiesto.
- Controllare lo spessore, la progettazione del giunto e la posizione di saldatura rispetto al diametro e all'intervallo di corrente consigliati.
- Confermare la pulizia della superficie, l'imballaggio e l'identificazione del lotto prima dell'inizio della produzione.
- Eseguire una saldatura di prova su rottami della stessa famiglia di leghe ogni volta che viene introdotto un nuovo lotto o qualità.
Pensiero finale
Il filo per saldatura in lega di alluminio premia una piccola preparazione. Conoscere il metallo di base, scegliere la qualità per le condizioni di servizio, mantenere il filo pulito e asciutto e adattare il processo al lavoro invece di forzare un'impostazione su ogni parte. Questo approccio raramente sembra drammatico, ma di solito è ciò che separa una saldatura coerente dell'alluminio da una giornata di rilavorazione.